
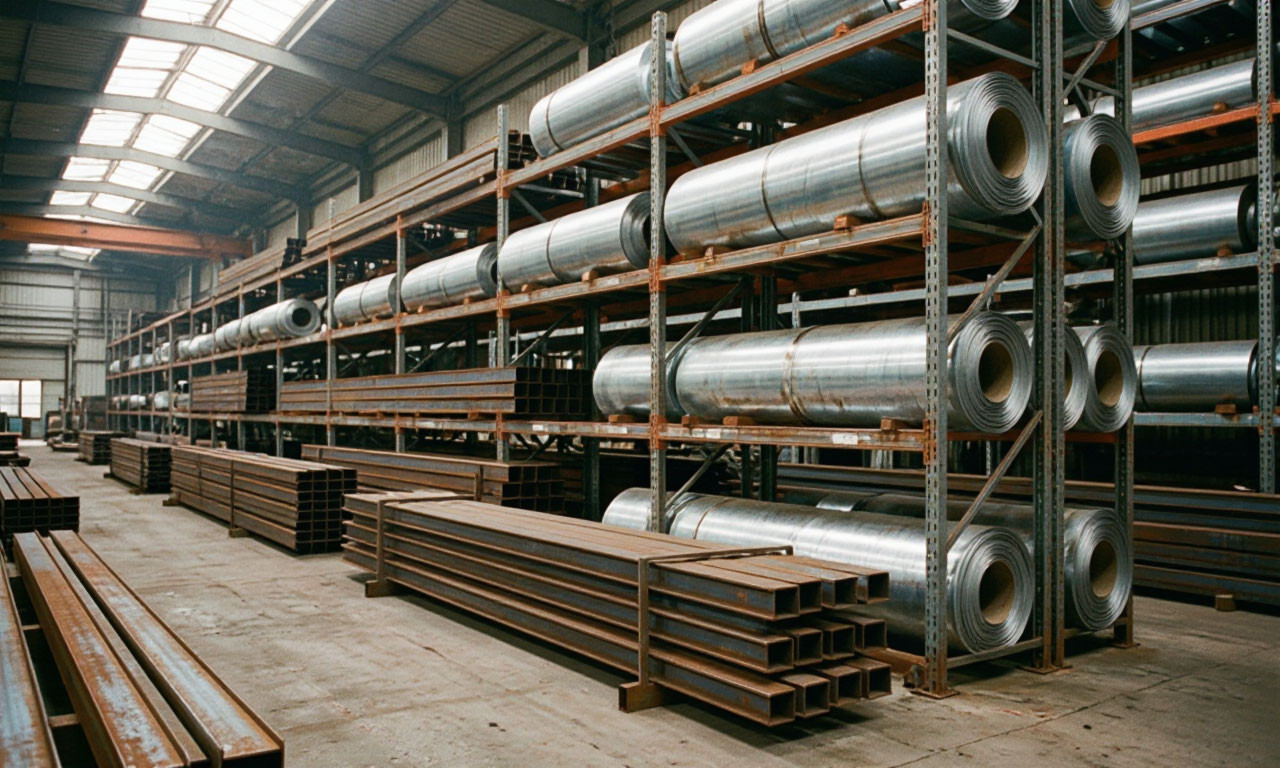
Металлические изделия (подробнее) это категория продукции, без которой невозможно представить современную промышленность, строительство, транспорт и быт.
Добыча и обработка металлов начались в глубокой древности, а металлургия и металлообработка превратились в важнейшие отрасли хозяйства, определяющие технологический потенциал государств. Сегодня спектр металлической продукции охватывает десятки тысяч наименований от простейших гвоздей и шайб до сложнейших конструкций для аэрокосмической отрасли.
Понимание технологий производства, свойств материалов и методов контроля качества металлических изделий необходимо каждому, кто связан с проектированием, закупкой, монтажом или эксплуатацией металлопродукции. Подробно рассматриваются основные аспекты производства металлических изделий: от классификации и исходных материалов до современных технологий и практических рекомендаций по выбору и защите изделий от коррозии.
Классификация металлических изделий
Металлические изделия классифицируются по нескольким независимым признакам, каждый из которых отражает определённый аспект их производства или применения. По назначению выделяют изделия промышленного и широкого назначения.
К промышленным метизам условно относят стальную ленту холодного проката, стальную проволоку и изделия из неё гвозди, канаты, сетки, металлокорд для шин, сварочные электроды, а также крепёжные детали: болты, гайки, шпильки, винты, шурупы, пружинные шайбы, разводные шплинты, заклёпки, железнодорожные костыли и противоугоны.
Изделия широкого назначения включают стальные помольные шары для мельниц, железные вилы, подойники, пилы различных типов, ножи и множество других предметов повседневного спроса.
По материалу изготовления изделия делятся на группы, производимые из сплавов на основе чёрных металлов чугуна и стали, а также из сплавов на основе цветных металлов, включая алюминий, медь, титан и их многочисленные композиции. Чёрные металлы доминируют в строительстве и машиностроении благодаря сочетанию прочности, доступной стоимости и технологичности. Цветные сплавы применяются там, где требуются коррозионная стойкость, малый вес или специальные электрические и тепловые свойства.
По способу производства металлические изделия подразделяются на литые, полученные методами обработки давлением, изготовленные посредством порошковой металлургии, а также сформированные комбинированными технологиями, включающими сварку, механическую обработку и финишные операции.
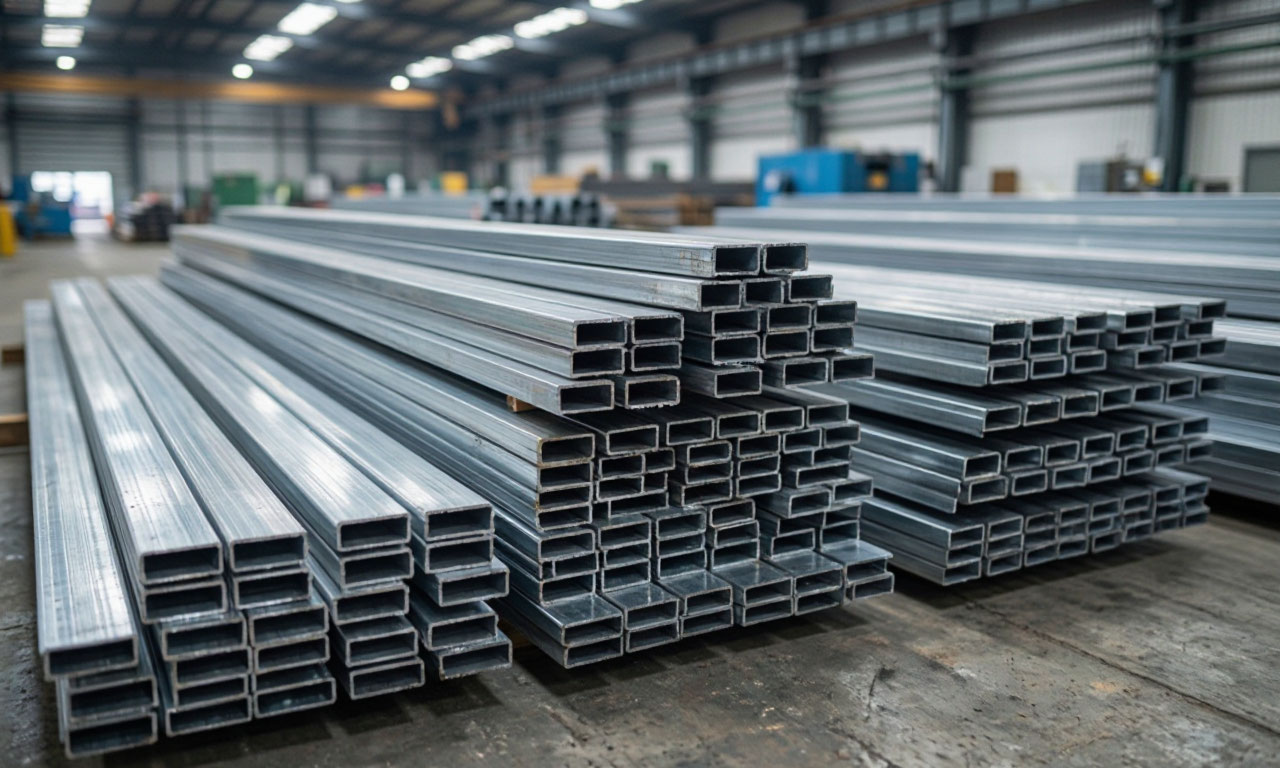
Существует и классификация по геометрическим признакам: длинномерные изделия, у которых один размер длина значительно превышает поперечные размеры, штучные изделия, листовые материалы, профили с постоянным или переменным поперечным сечением.
Отдельную группу образуют метизы стандартизированные металлические изделия разнообразной номенклатуры, производство которых является самостоятельной областью чёрной металлургии и металлообработки. Условно их можно разделить по назначению на промышленные и широкого назначения, что отражает сферу конечного потребления.
Сырьё и материалы для производства металлических изделий
Основным конструкционным материалом для подавляющего большинства металлических изделий служит сталь сплав железа с углеродом, содержание которого не превышает 2,14%. Стали подразделяются на конструкционные, инструментальные и специальные. Конструкционные стали марок Ст30, Ст40 и их аналоги применяются для изготовления несущих элементов, валов, осей и крепёжных деталей.
Легированные стали, содержащие хром, никель, молибден, ванадий и другие добавки, обеспечивают повышенную прочность, износостойкость и коррозионную стойкость. ГОСТ 4543-2016 устанавливает технические условия для металлопродукции из конструкционной легированной стали, регламентируя химический состав, механические свойства и методы испытаний.
Чугун занимает второе место по объёму применения. Высокое содержание углерода придаёт ему отличные литейные свойства, что делает чугун незаменимым для производства корпусов двигателей, станин станков, труб и художественных отливок. Серый чугун с пластинчатым графитом обладает хорошими демпфирующими характеристиками, а чугун с шаровидным графитом повышенной прочностью и пластичностью.
Цветные металлы и сплавы применяются в изделиях, где критичны коррозионная стойкость, электропроводность, малый вес или специальные физические свойства. Алюминиевые сплавы, включая дюралюминий, характеризуются сочетанием лёгкости и прочности, что делает их востребованными в авиастроении, автомобилестроении и производстве бытовой техники. Медные сплавы латуни и бронзы используются для изготовления арматуры, подшипников скольжения, электротехнических изделий и декоративных элементов.
Титан и его сплавы находят применение в химической промышленности, медицине и аэрокосмической технике благодаря исключительной коррозионной стойкости и высокой удельной прочности.
Литьё металлов- классические и специальные методы
Литьё это один из древнейших и наиболее универсальных способов формообразования металлических изделий. Расплавленный металл заливается в форму, полость которой соответствует конфигурации будущего изделия. После затвердевания отливка извлекается и подвергается дальнейшей обработке. Классическое литьё в песчано-глинистые формы остаётся наиболее распространённым методом благодаря низкой стоимости и возможности получения отливок практически любой массы от нескольких граммов до десятков тонн.
Специальные способы литья обеспечивают более высокую точность и качество поверхности. Литьё в кокиль металлическую форму, изготовленную из чугуна, стали или алюминиевого сплава с водоохлаждением, позволяет получать отливки 12–15 квалитета точности с шероховатостью поверхности Ra = 8–100 мкм. Кокили применяются многократно, что делает этот метод экономически эффективным в серийном и массовом производстве.
- Конструктивно кокили делятся на разъёмные с вертикальной, горизонтальной или криволинейной плоскостью разъёма и неразъёмные вытряхные.
- Центробежное литьё реализуется во вращающихся формах, где расплав распределяется под действием центробежных сил. Этот метод оптимален для получения деталей вращения втулок, труб, гильз цилиндров. Максимальная масса отливок может достигать пяти тонн, а плотность металла в периферийных зонах оказывается выше, чем при статическом литье.
- Точное литьё по выплавляемым моделям ориентировано на получение отливок сложной конфигурации с повышенной размерной и геометрической точностью из широкого диапазона сталей и цветных сплавов. Класс точности таких отливок по ГОСТ 26645-85 составляет 5–8, а литейный уклон по ГОСТ 3212-80 1–2 градуса. Технология включает изготовление восковой модели, покрытие её керамической оболочкой, выплавление воска, заливку металла и разрушение формы.
| Метод литья | Материал формы | Точность | Особенность поверхности и массы | Область применения |
|---|---|---|---|---|
| В песчано-глинистые формы | Песчано-глинистая смесь | Базовая точность | Отливки от граммов до десятков тонн | Наиболее распространённый метод |
| В кокиль | Чугун, сталь, алюминиевый сплав с водоохлаждением | 12–15 квалитет | Ra = 8–100 мкм | Серийное и массовое производство |
| Центробежное | Вращающаяся форма | Повышенная плотность металла | Масса отливок до пяти тонн | Втулки, трубы, гильзы цилиндров |
| По выплавляемым моделям | Керамическая оболочка | Класс точности 5–8 по ГОСТ 26645-85 | Литейный уклон 1–2 градуса по ГОСТ 3212-80 | Отливки сложной конфигурации |
| Разъёмные и неразъёмные кокили | Металлическая форма | Многократное применение | Вертикальная, горизонтальная или криволинейная плоскость разъёма | Серийное производство |
Обработка металлов давлением
Обработка металлов давлением объединяет технологические процессы, в результате которых металлическая заготовка формоизменяется под действием внешних сил без нарушения сплошности и практически без изменения объёма исключительно за счёт пластической деформации. Основными видами обработки давлением являются прокатка, прессование, волочение, ковка и штамповка.
Прокатка самый распространённый и экономичный способ формообразования. Заготовка обжимается между вращающимися валками, приобретая заданное сечение и профиль. Продольная прокатка используется для получения листов, сортового проката и профилей; поперечная для обработки тел вращения; поперечно-винтовая для изготовления полых деталей. Горячая прокатка применяется для чернового формообразования слитков, холодная для получения точных размеров и качественной поверхности.
Ковка относится к высокотемпературным процессам: заготовка нагревается до температуры, зависящей от свойств металла, и деформируется ударами молота или давлением пресса. Разновидностью ковки является штамповка, при которой металл заполняет полость штампа определённой конфигурации. Объёмная штамповка подразделяется на открытую, где предусмотрен зазор для выдавливания избыточного металла, и закрытую, не имеющую такого зазора.
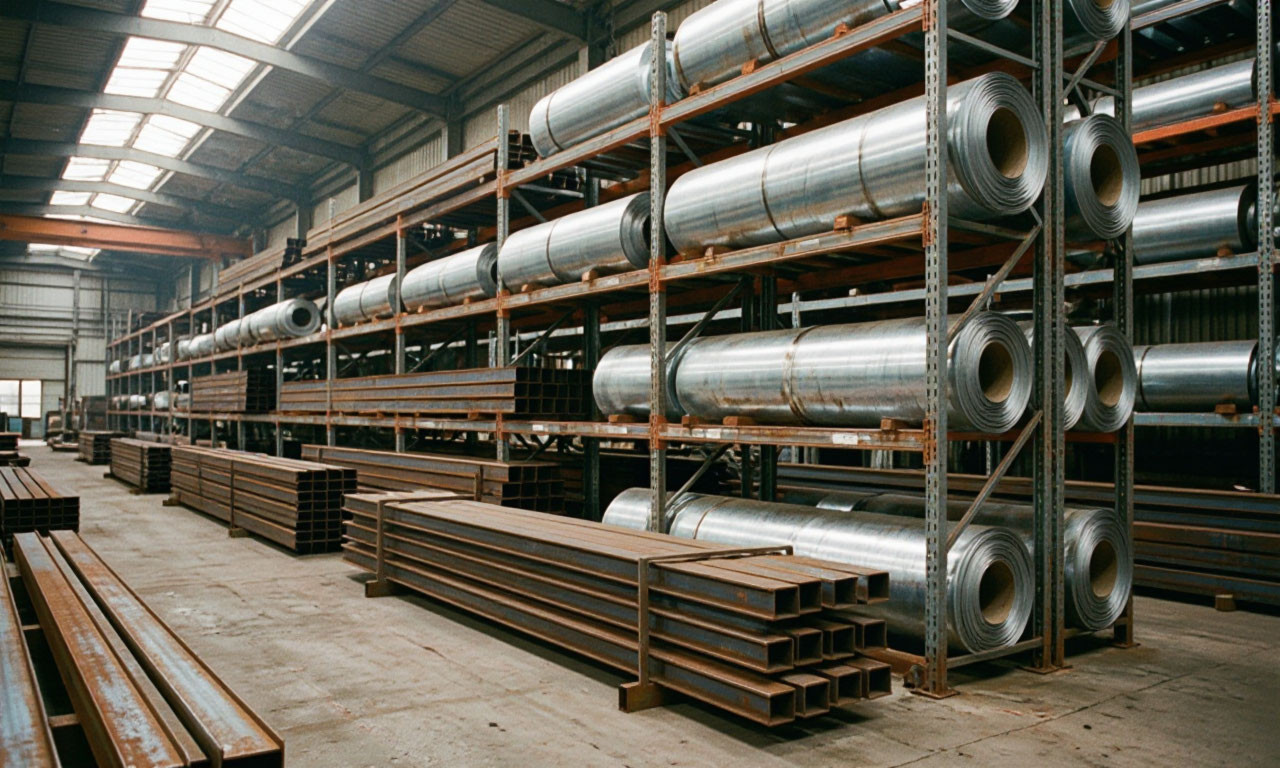
Листовая штамповка позволяет создавать изделия из листа, полосы или ленты после прокатки.
Волочение заключается в протягивании заготовки через отверстие меньшего сечения волоку. Этот метод широко применяется для производства проволоки, прутков точного профиля и труб малого диаметра. Волочение бывает горячим и холодным, однократным и многократным, сухим и мокрым.
Прессование используется для обработки хрупких металлов и получения сложных профилей: металл продавливается через матрицу в специальную полость. Матрицы изготавливаются из жаропрочных штамповых материалов, способных выдерживать экстремальные нагрузки.
Механическая обработка резанием
Обработка резанием занимает особое место в производстве металлических изделий, поскольку обеспечивает наивысшую точность размеров и качество поверхности. Токарная обработка выполняется на токарных станках, где заготовка вращается, а резец снимает слой металла, формируя наружные и внутренние поверхности тел вращения валов, втулок, фланцев, дисков. Фрезерная обработка позволяет создавать плоские и криволинейные поверхности, пазы, шлицевые соединения и зубья зубчатых колёс.
Сверлильные и расточные операции формируют отверстия различного диаметра и глубины, а шлифовальные обеспечивают финишную доводку поверхностей до высокой точности и малой шероховатости. Современные станки с числовым программным управлением позволяют автоматизировать все перечисленные операции, обеспечивая воспроизводимость результатов и высокую производительность.
При обработке резанием важно правильно назначать технологические режимы скорость резания, подачу и глубину. Неправильно выбранные параметры приводят к ускоренному износу инструмента, снижению качества поверхности и возникновению дефектов в поверхностном слое металла. Инструментальные материалы быстрорежущие стали, твёрдые сплавы, керамика и поликристаллический алмаз выбираются в зависимости от обрабатываемого материала и требуемой производительности.
Сварка металлических изделий
Сварка это один из наиболее совершенных, экономически выгодных и высокопроизводительных процессов получения неразъёмных соединений. В машиностроении чаще всего применяются ручная и автоматическая электродуговая сварка плавящимся электродом, электрошлаковая сварка при значительной толщине деталей и контактная сварка стыковая, шовная и точечная.
При ручной дуговой сварке источником теплоты для местного расплавления соединяемых элементов служит электрическая дуга между электродом и деталями. Этим способом свариваются стальные детали толщиной от 1 до 60 мм с короткими и неудобно расположенными швами. В конструкциях со швами значительной длины наиболее производительной является автоматическая дуговая сварка под флюсом, соединяющая детали из углеродистых и низколегированных сталей толщиной от 2 до 130 мм.
Для соединения деталей из высоколегированных сталей, различных сплавов со специальными свойствами и цветных металлов применяется дуговая сварка в среде инертных газов аргона и гелия плавящимися или неплавящимися вольфрамовыми электродами. Легированные стали, алюминиевые и медные сплавы, тугоплавкие металлы хорошо свариваются в вакуумных камерах электронным лучом большой мощности при вакууме 1,3·10⁻³ Па.
Плазменная сварка с использованием сжатой дуги позволяет сваривать детали толщиной от 0,1 до 0,5 мм.
Контактная сварка основана на нагреве зоны контакта двух частей заготовки проходящим электрическим током с одновременным механическим сдавливанием. Точечная контактная сварка применяется для соединения листовых конструкций в автомобилестроении, вагоностроении и при сборке электрических схем. Шовная роликовая сварка обеспечивает получение сплошного герметичного шва при соединении листов толщиной 0,3–4 мм.
Конденсаторная сварка с длительностью разряда около 50 мкс позволяет соединять материалы с различной теплопроводностью и сваривать очень тонкие детали.
Финишная обработка поверхностей
Отделочная обработка металлических изделий это комплекс заключительных операций, обеспечивающих заданные параметры массы, габаритных размеров, конфигурации и качества поверхности. Методы обработки поверхностей имеют три стадии: предварительную, промежуточную и финальную.
На предварительной стадии выполняется механическая обработка обдув вентилятором, пескоструйная обработка кварцевым песком под давлением в закрытой камере, шлифовка и полировка поверхности. Эти операции удаляют загрязнения, окалину и улучшают внешний вид изделия.
Промежуточная стадия подготавливает поверхность к нанесению покрытия и включает обезжиривание с использованием эмульсий, растворителей или щелочных средств путём погружения изделия в ванную, удаление окалины с последующим обжигом на основе химического взаимодействия металла с щелочами и кислотами, а также полировку химическую, абразивную или электролитическую.
Финальная стадия состоит из грунтовки металла для защиты подготовленной поверхности и улучшения адгезии, нанесения покрытия гальванического или распылительного и сушки готовых деталей с запеканием в термических покрасочных боксах. Шлифование абразивными кругами или шкуркой удаляет микронеровности, а полирование придаёт поверхности зеркальный блеск.
Контроль качества и дефектоскопия
Контроль качества металлических изделий включает химический анализ состава, механические испытания, металлографические исследования и неразрушающую дефектоскопию. Спектральный и химический анализы позволяют определить химический состав металлов и сплавов: спектральный анализ производится по спектру, получаемому от свечения металлов в раскалённом состоянии.
Магнитная дефектоскопия основана на взаимосвязи магнитных параметров и механических характеристик ферромагнитных металлов. Этот метод позволяет контролировать качество закалки и отпуска, поверхностного упрочнения, оценивать напряжённое состояние изделий и остаточный ресурс.
Магнитопорошковая дефектоскопия применяется для выявления поверхностных и приповерхностных несплошностей в материалах из чёрных металлов путём намагничивания поверхности с последующим нанесением магнитной суспензии на основе масла или металлического порошка.
Ультразвуковой контроль обеспечивает поиск скрытых дефектов в толще металла, а радиографический контроль позволяет читать рентгеновские снимки сварных швов. Цветная дефектоскопия с использованием пенетрантов выявляет микротрещины с шириной раскрытия от нескольких микрометров. Комплексное применение нескольких методов контроля гарантирует выявление дефектов различных типов и размеров.
Защита металлических изделий от коррозии
Коррозия это главный фактор, ограничивающий долговечность металлических изделий. Антикоррозионные покрытия подразделяются на металлические и неметаллические. Металлические защитные покрытия наносятся для защиты от коррозии, придания твёрдости, электропроводности, износостойкости и в декоративных целях.
Металлизация напылением заключается в распылении на обрабатываемую поверхность расплавленного металла при помощи воздушной струи. Горячий способ предполагает окунание изделия в ванну с расплавленным металлом.
Гальванический метод основан на осаждении металла или сплава из водных растворов их солей на поверхность изделия при пропускании электрического тока. Плакирование это нанесение на поверхность основного металла другого, более устойчивого к агрессивной среде, с применением литья, совместной прокатки или деформированного плакирования.
Диффузионный метод обеспечивает проникновение металлопокрытия в поверхностный слой основного металла под воздействием высокой температуры.
По способу защиты металлические покрытия разделяются на катодные и анодные. Анодные покрытия, примером которых служит цинковое покрытие на железе, защищают изделие даже при наличии пор и царапин: металл покрытия с более электроотрицательным потенциалом разрушается, предохраняя основной металл. Катодные покрытия, например оловянное на стали, защищают изделие лишь механически и требуют сплошности без пор.
Горячеоцинкованный крепёж сопротивляется коррозии в пять раз лучше по сравнению с изделиями без покрытия.
| Метод нанесения | Принцип | Тип покрытия | Особенность защиты | Пример применения |
|---|---|---|---|---|
| Металлизация напылением | Распыление расплавленного металла воздушной струёй | Металлическое | Защита от коррозии, твёрдость, электропроводность | Крупногабаритные конструкции |
| Горячий способ | Окунание изделия в ванну с расплавленным металлом | Металлическое | Износостойкость и декоративные свойства | Крепёж, эксплуатируемый в агрессивной среде |
| Гальванический метод | Осаждение металла из растворов солей под током | Металлическое | Точная толщина слоя | Детали приборов и электротехнических изделий |
| Плакирование | Нанесение устойчивого к среде металла | Металлическое | Литьё, совместная прокатка, деформированное плакирование | Листовые материалы для химической отрасли |
| Диффузионный метод | Проникновение покрытия в поверхностный слой | Металлическое | Воздействие высокой температуры | Детали, работающие при нагреве |
Стандартизация металлических изделий
Стандартизация играет ключевую роль в обеспечении взаимозаменяемости, качества и безопасности металлических изделий. ГОСТ 1050-2013 устанавливает общие технические условия для металлопродукции из нелегированных конструкционных качественных и специальных сталей. ГОСТ 4543-2016 регламентирует металлопродукцию из конструкционной легированной стали, включая химический состав, механические свойства и методы испытаний.
Стандарты содержат классы качества и формы продукции, что позволяет классифицировать изделия по обоим признакам в соответствующих подгруппах. Производимые конструкции и изделия делятся на типовые, разрабатываемые в соответствии с существующими нормами и ГОСТами, и индивидуальную продукцию, учитывающую особенности и требования заказчика.
Нетиповыми изделиями могут быть каркасные элементы кровельных конструкций, технические и производственные ёмкости, нестандартные ограждающие элементы. Вся продукция изготавливается с учётом норм и правил стандартов обработки металлоизделий.
Применение металлических изделий в отраслях
Сферы применения металлических изделий охватывают практически все отрасли современной экономики. Чугун потребляется автомобилестроением, машиностроением и металлургией для производства изделий бытового назначения, корпусов двигателей, станин и труб. Горячекатаный прокат используется в строительстве, машиностроении, инфраструктуре и судостроении для изготовления металлоконструкций, дорожных ограждений, корпусов судов и станков, сосудов под давлением.
Холоднокатаный прокат находит применение в строительстве, машиностроении, автомобилестроении и производстве труб для корпусных деталей машин, несущих конструкций, мачт освещения и сельскохозяйственного оборудования. Оцинкованный прокат востребован в строительстве, автомобилестроении и инфраструктуре для корпусных деталей, кровельных материалов и несущих конструкций, работающих в агрессивной среде.
Прокат с полимерными покрытиями используется для кровельных и отделочных материалов, корпусов бытовой и коммерческой техники.
Сортовой прокат, включая арматуру и катанку, служит основой железобетонных конструкций и деталей ответственного назначения в строительстве. Электротехническая промышленность потребляет динамный и трансформаторный прокат для изготовления частей электрических двигателей и сердечников трансформаторов.
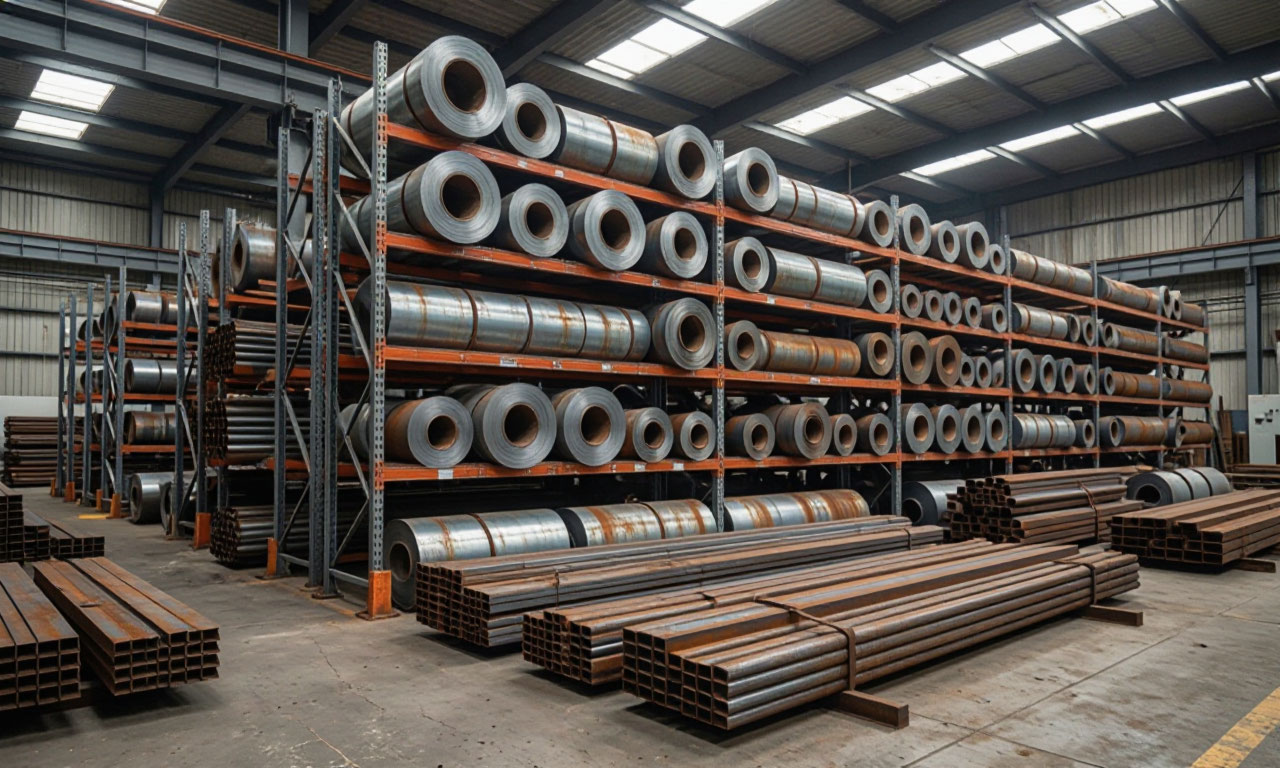
Метизы широко применяются в машиностроении, строительстве и быту: крепёжные изделия, сварочные электроды, сетки и канаты обеспечивают функционирование производственных процессов и инфраструктурных объектов
Современные технологии производства
Аддитивные технологии, или 3D-печать металлами,это наиболее динамично развивающееся направление производства металлических изделий. Исследователи разработали метод, использующий аддитивное производство для изготовления капсул под горячее изостатическое прессование порошковых металлов. Капсула заполняется металлическим порошком, вакуумируется и обрабатывается в газостате, где тепло и давление превращают порошок в сплошной металлический компонент с минимальным количеством внутренних дефектов.
Применение аддитивного производства для создания капсул обеспечивает точные сложные геометрии, соответствующие конечному компоненту, и устраняет множество производственных операций. Детали могут производиться ближе к конечной форме, что минимизирует отходы материала и сокращает время производства.
Технология PM-HIP открывает возможности использования передовых сплавов с улучшенной коррозионной стойкостью и контролем внутренней структуры для радиационной стойкости и стабильности при высоких температурах.
Инженеры разрабатывают технологии аддитивного производства, позволяющие изготавливать сложные детали из нескольких металлов одновременно. Российские учёные работают над созданием принципиально новых 3D-принтеров для прочной металлической печати.
Метод кольцевой аддитивной фрикционной перемешивающей наплавки обеспечивает максимальную скорость построения 8000 см³/ч, что значительно превосходит традиционные методы плавления. Многороботизированная печать металлом адаптируется для нужд энергетики, инфраструктуры и обороны.
Советы по выбору и эксплуатации
При выборе металлических изделий для конкретного применения необходимо учитывать условия эксплуатации, механические нагрузки, воздействие агрессивных сред и требуемый срок службы.
Для конструкций, работающих на открытом воздухе, предпочтительны изделия с анодными покрытиями, обеспечивающими электрохимическую защиту даже при механических повреждениях. Цинковые покрытия, нанесённые горячим способом, создают надёжный барьер против атмосферной коррозии и рекомендуются для крепежа, эксплуатируемого в условиях повышенной влажности.
При сварке ответственных конструкций следует отдавать предпочтение автоматическим методам сварки под флюсом или в среде защитных газов, обеспечивающим стабильное качество шва. Для соединения разнородных металлов оптимальна диффузионная сварка в вакууме, позволяющая получать соединения алюминия, меди, никеля и их сплавов с металлокерамикой и графитом.
Контроль качества сварных соединений должен включать ультразвуковую и радиографическую дефектоскопию, а для критических деталей магнитопорошковый и капиллярный контроль.
При механической обработке важно учитывать склонность некоторых материалов к упрочнению в поверхностном слое и правильно подбирать режимы резания.
Для деталей, работающих при высоких контактных нагрузках, рекомендуется применять финишное поверхностное пластическое деформирование обкатку роликами или шариками, которая повышает твёрдость и износостойкость поверхности. Хранение и транспортировка металлических изделий требуют защиты от атмосферных воздействий с применением консервационных смазок и паст, особенно при длительном хранении.
Комплексное применение нескольких методов контроля гарантирует выявление дефектов различных типов и размеров, а развитие аддитивных технологий открывает новые горизонты для создания изделий сложной геометрии с уникальными эксплуатационными характеристиками.
Металлические изделия образуют материальную основу современной цивилизации, обеспечивая функционирование строительства, транспорта, энергетики, связи и быта. Разнообразие технологий от традиционного литья и ковки до аддитивного производства и гибридных методов позволяет получать продукцию с заданными свойствами для любых условий эксплуатации.
Глубокое понимание классификации, свойств материалов, методов формообразования, контроля качества и защиты от коррозии позволяет специалистам принимать обоснованные решения при проектировании, закупке и эксплуатации металлических изделий.
Стандартизация и современные методы неразрушающего контроля гарантируют надёжность и безопасность металлопродукции, а развитие аддитивных технологий открывает новые горизонты для создания изделий сложной геометрии с уникальными эксплуатационными характеристиками.